
 EN
 AR
 BG
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 ID
 SR
 UK
 HU
 TH
 TR
 GA
 BE
 BN
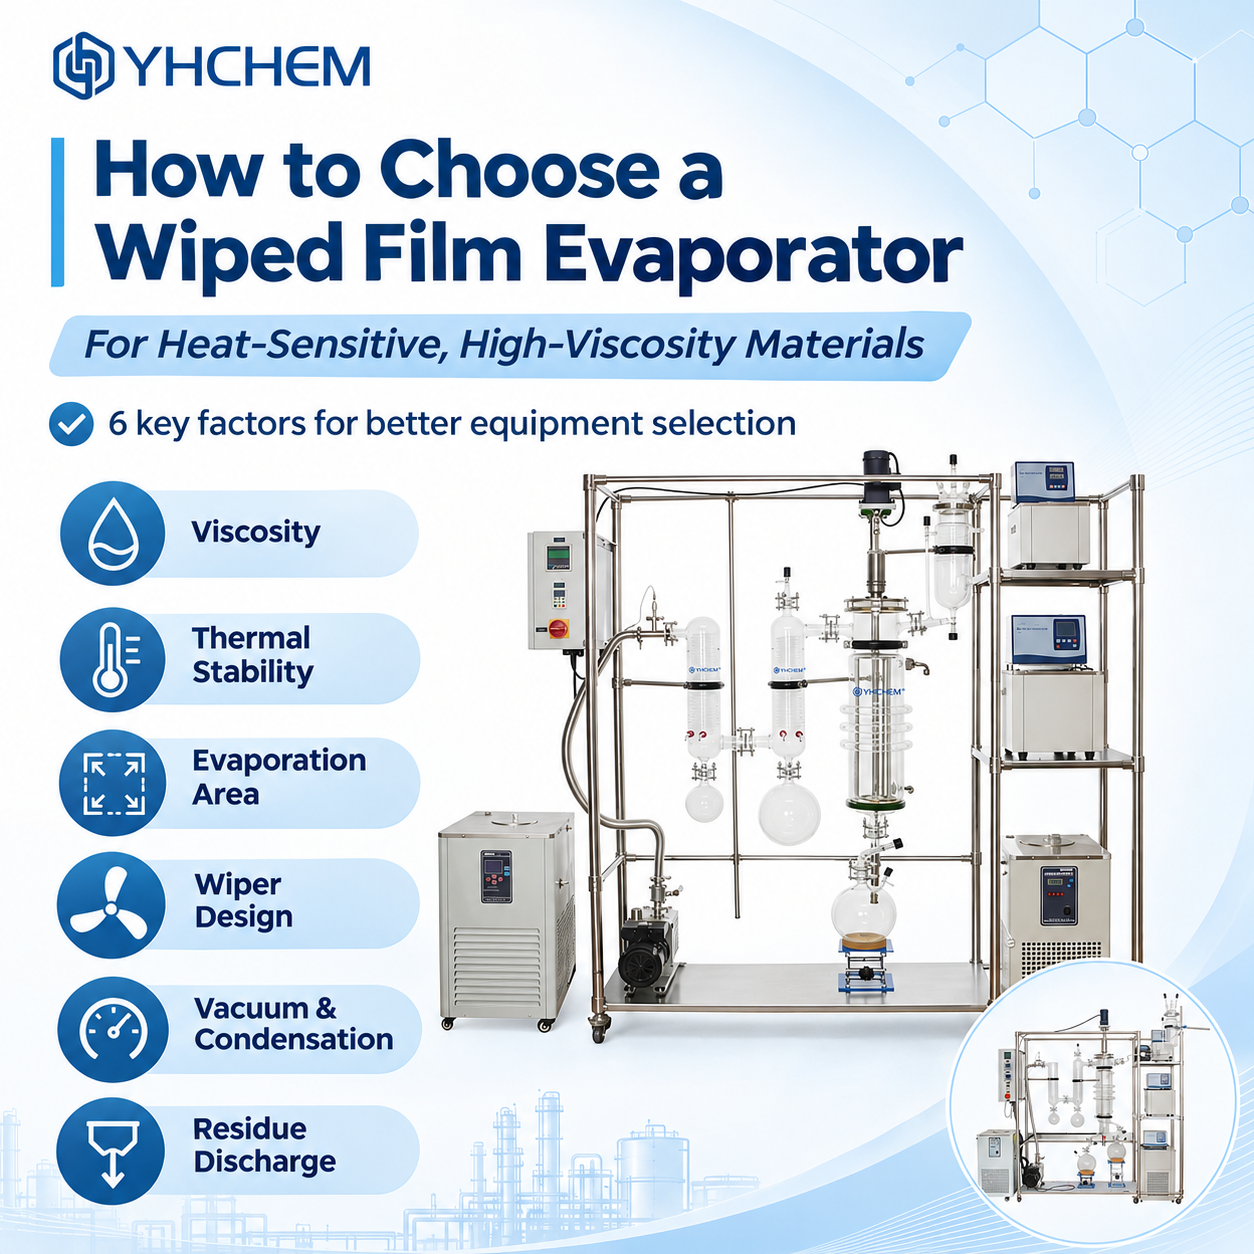
Pyyhkäislevyhaihdutin tulisi valita todellisen haihdutuskuorman ja syötteen ominaisuuksien perusteella käyttöolosuhteissa – ei pelkästään nimellisvirtaaman perusteella. Lämpöherkille tai korkeaviskositeettisille materiaaleille keskeiset tekijät ovat viskositeetti prosessilämpötilassa, viskositeetin kasvu konsentroinnin aikana, lämpötilavakaus, vaadittu haihdutuspinta-ala, pyyhkijäjärjestelmä, käyttöpaine, lämmityksen tasaisuus, kondensoijan kapasiteetti ja jäännöksen poisto. Materiaalikoe on usein luotettavin tapa vahvistaa prosessi-ikkuna ennen skaalausta.
1. Mikä tekee pyyhkäislevyhaihduttimen soveltuvaksi vaikeille syötteille?
Pyörivä harakka tai raapaisin jakaa syöttöaineen lämmitettyyn sylinterimäiseen pintaan, jolloin muodostuu ohut kerros. Pyörivä harakka tai raapaisin levittää ja uusii nestekalvoa, kun haihtuvat ainekset haihtuvat. Haihtuma siirtyy kondensaattoriin, kun taas vähemmän haihtuvat jäännökset kulkevat poistoputken suuntaan. Mekaaninen kalvon uusiminen voi olla hyödyllistä viskoosille, lämpöherkille tai saastumisaltisille materiaaleille, mutta se ei tee kaikkia kiinteitä aineksia sisältäviä tai erityisen viskoosisia syöttöaineita automaattisesti soveltuviksi. Syöttöaineen käsittelykykyä, kalvon muodostumista, saastumista ja jäännösten poistoa on edelleen arvioitava.
2. Aloita erotustavoitteen määrittämisestä
Määritä ensin tehtävä: massallinen liuotteen poisto, kevyiden komponenttien poisto, jatkuva pitoisuuden lisääminen, haihtuvan osan talteenotto tai myöhempää puhdistusvaihetta varten suoritettava esikäsittely. Erotustehtävä määrittää höyrystymiskuorman, käyttöpaineen ja tiukkumisvaatimukset. Pyyhkäisykalvohöyrystys on yleisesti ottaen sopiva vaihtoehto höyrystämiseen ja pitoisuuden lisäämiseen. Jos tavoitteena on korkean kiehumispisteen omaava osa, jolle vaaditaan erinomaisen lyhyt höyrypolku ja lähellä sijaitseva sisäinen tiukkuminen, molekulaarista distillaatiota tulisi myös arvioida. Teknologioita voidaan yhdistää, kun syöttö vaatii sekä massallista höyrystämistä että lisäksi korkean tyhjiön avulla toteutettavaa erotusta.
3. Arvioi viskositeetti käyttöolosuhteissa
Huoneenlämpöinen viskositeetti ei riitä. Syöttöliuoksen viskositeetti voi kasvaa huomattavasti liuotteen poistuessa, kun taas joitakin materiaaleja voidaan pumpata helpommin kuumennettaessa. Kerää viskositeettidata syöttölämpötilassa, haihdutuksen aikana ja odotetussa jäännöksen poistotilassa. Viskositeetti vaikuttaa pumppujen valintaan, syöttöjakoon, kalvon paksuuteen, lämmön siirtymiseen, pyyhkijän kuormitukseen ja alapuoliseen poistoon. Jos keskitys muuttuu huomattavasti tiukemmaksi, arvioi eristettyä syöttöastiaa, ohjattua esikuumennusta, lämmitysputkistoa tai sopivaa poistopumppua ja tarkista samalla lämpövakaus ja materiaalin yhteensopivuus.
4. Sovita lämpöherkkyys asuinajalla ja lämmöntuloilla
Uudistunut ohut kalvo voi edistää lämmön siirtymistä ja vähentää pitkäaikaista altistumista kuumennetulle pinnalle. Todellinen lämpöhistoria riippuu edelleen seinämän lämpötilasta, tuotteen lämpötilasta, kalvon paksuudesta, syöttönopeudesta, paineesta, pyyhkijän suunnittelusta ja pidon käyttäytymisestä. Korkeampi lämmitysaineen lämpötila ei ole automaattisesti parempi: liiallinen lämmön syöttö voi aiheuttaa hajoamista, värinmuutoksia, sivureaktioita tai saastumista. Tavoitteena on tarjota riittävästi lämpöä vaadittuun haihduttamiseen samalla, kun tuotteen altistuminen pidetään hyväksyttävän prosessi-ikkunan sisällä.
5. Määritä haihdutusalue todellisen tehtävän perusteella
Höyrystymisala on tärkeä, mutta sitä ei voida vaihtaa prosessointikapasiteetin kanssa. Vaadittu ala riippuu syöttönopeudesta, höyrystettävästä osuudesta, höyryn painekäyttäytymisestä, piilolämmöstä, viskositeetista, käyttölämpötilasta ja saavutettavasta lämmönsiirrosta. Aloita massatasapainolla: syöttö, poistettava haihtuva osuus ja odotettavissa oleva jäännös. Arvioi sitten tunnetun ja piilolämmön vaatimukset ja tarkista, vastaako höyrykuorma kondensaattoria ja tyhjiöjärjestelmää. Vahvista, tarkoittaako toimittajan ilmoittama kapasiteetti syöttönopeutta vai höyrystymisnopeutta sekä mitä viitemateriaalia ja käyttöolosuhteita on käytetty.
6. Tarkista pyyhkijän rakenne, nopeus ja kalvon muodostuminen
Pyyhkäisin jakaa syöttöainetta ja uusii kalvoa. Sen rakenne, materiaali, välys ja nopeus vaikuttavat kalvon peittävyyteen, leikkausvoimiin, mekaaniseen kuormitukseen ja jäännöksen liikkeeseen. Korkein saatavilla oleva nopeus ei välttämättä ole paras. Liian alhainen nopeus saattaa aiheuttaa riittämättömän kalvon uudistumisen tietylle syöttöaineelle; tarpeeton korkea nopeus saattaa lisätä leikkausvoimia, mukana kuljetettujen aineiden määrää, mekaanista kuormitusta tai kulumaa. Määritä käyttöalue käyttämällä todellista materiaalia ja kirjaa ylös nopeus, syöttönopeus, tuotteen lämpötila, höyrystymisnopeus, jäännöksen virtaus ja tuotteen laatu.
7. Arvioi tyhjiö, lämmitys ja kondensaatio yhtenä järjestelmänä
Tyhjiön valinnassa on otettava huomioon höyry- ja kaasukuorma, järjestelmän tiukkuus, tiivistykset, pumppujen yhteensopivuus ja paine syöttöpisteessä – ei ainoastaan pumppujen lopullista tyhjiöarvoa. Kondensaattorin on kyetty käsittelemään odotettua höyrymäärää ja lämpökuormaa; riittämätön kondensointi voi aiheuttaa toiminnan epävakautta ja lisätä tyhjiöjärjestelmän kuormitusta. Lämmitystahdin on tarjottava riittävän tasainen ja säädettävä lämmitys. Tarkistetaan lämmitysneste, sen kierrätys, lämpötila-alue ja eristys yhdessä tyhjiön ja kondensoinnin kanssa.
8. Valitaan kosteudelle altistuvat materiaalit, tiivistykset ja puhdistusjärjestelyt
Tarkista yhteensopivuus syötteiden, liuottimien, puhdistusaineiden ja käyttölämpötilan kanssa. Tarkista astia, roottori, pyyhkijät, syöttö- ja poistolinjat, venttiilit, tiivisteet ja pumpun nesteen kosketuksiin joutuvat osat. Borosilikaattilasi voi olla hyödyllinen laboratoriotutkimuksissa, koska prosessi on näkyvissä. Ruostumaton teräs otetaan usein huomioon kokeilu- ja tuotantojärjestelmissä, joissa mekaaninen kestävyys tai tehdasintegraatio ovat tärkeitä. YHCHEMin julkaisemassa lasipohjaisen YWF-tuotteen tiedotiedotteessa kuvaillaan järjestelmää, jossa on lämmitystakki, pyörivä raapaisulaite, kondensaattori ja tyhjiöjärjestelmä, ja jossa materiaalikosketuksessa oleviksi komponenteiksi mainitaan 316L-ruostumaton teräs ja PTFE. Vahvista valitun mallin ja syötteen tarkat nesteen kosketuksiin joutuvat materiaalit ja tiivisteet.
9. Lasi vai ruostumaton teräs: kumpaa konfiguraatiota tulisi valita?
Laboratoriotutkimuksiin ja prosessin kehitykseen lasijärjestelmä voi auttaa käyttäjiä havaitsemaan syöttöjakauman, kalvon muodostumisen, kuplautumisen ja jäännöskäyttäytymisen. Pilottikäyttöön tai tuotantokäyttöön ruostumaton teräs voi olla sopiva, kun läpivirtaus, mekaaninen suunnittelu tai tehdasintegraatio vaativat sitä. Älä tee päätöstä pelkän mittakaavan perusteella: korrosionkestävyys, liuotinyleensopivuus, lämpötila, paine, puhdistus ja prosessin näkyvyyden tarve ovat kaikki merkityksellisiä. Sovita konfiguraatio todelliseen prosessidataan.
10. Milloin esikäsittelyä tai muuta teknologiaa tarvitaan?
Jos syöte sisältää runsaasti vettä tai matalakiehumista liuotinta, esikäsittely tai suurempi liuotinpoisto saattaa vähentää höyrykuormaa ennen pyyhkäisykalvovaihetta. Jos materiaali sisältää suuria hiukkasia, kiteytyy nopeasti tai muodostaa kovia saostumia, arvioi suodatusta, lämpötilan säätöä ja laitteiston suunnittelua. Jos tavoitteena on korkeakiehumainen, lämmönherkkä fraktio, joka vaatii erinomaisen lyhyen höyrypolun, molekulaarinen tislaus saattaa olla sopivampi lopulliseen erotukseen. Oikea menetelmä voi olla pelkkä pyyhkäisykalvohapetus, esikäsittelyn ja pyyhkäisykalvohapetuksen yhdistelmä tai pyyhkäisykalvohapetuksen ja molekulaarisen tislausmenetelmän yhdistelmä.
11. Tiedot, jotka on valmisteltava ennen laitteiston tilausta
Valmistele syöttöaineen koostumus; viskositeetti huone- ja käyttölämpötiloissa; odotettu viskositeetti konsentroinnin jälkeen; tavoiteltava erotusosuus ja poistettavat komponentit; lämmönkestävyys ja suurin sallittu tuotteen lämpötila; syöttönopeus ja erillinen tai jatkuvatoiminen toimintatapa; tavoiteltava konsentraatio, puhdistusaste ja saanto; tunnetut painevaatimukset; kiinteiden aineiden, kiteiden, kuplautumisen tai saastumisen riskit; sekä kosteuden kestävien materiaalien ja puhdistusmenetelmien yhteensopivuus.
12. Miksi materiaalikokeilu on tärkeää ennen laajentamista
Korkean viskositeetin ja lämpöherkille syöttöaineille laskelmat ovat vain lähtökohta. Kalvon muodostuminen, viskositeetin muutokset, kuplautuminen, saastuminen, jäännöksen poisto ja tuotteen laatu on arvioitava edustavissa olosuhteissa. Laboratoriokokeilu voi määrittää käytettävissä olevan lämpötila-, paine-, syöttönopeus- ja pyyhkijän nopeusalueen, selvittää, tarvitaanko esikäsittelyä, ja antaa luotettavamman perustan haihdutuspinta-alan valinnalle ja laajentamiselle.
Usein kysytyt kysymykset
Soveltuuko pyyhkijäkalvo-haihdutin korkean viskositeetin materiaaleihin?
Sitä voidaan käyttää moniin viskoosiin syötteisiin, koska pyörivä pyyhkijä auttaa jakamaan ja uusimaan kalvoa. Soveltuvuus riippuu käyttölämpötilassa mitatusta viskositeetista, syöttökelpoisuudesta, saastumisominaisuuksista ja jäämien poistosta.
Sopiiko pyyhkitty kalvo -haihdutin lämpöherkille aineille?
Sitä arvioidaan usein lämpöherkille aineille, koska kalvon uusiminen ja ohjattu toiminta voivat rajoittaa pitkäaikaista kuumennusta. Tuotteen lämpötila ja lämpöhistoria on varmistettava tietyn syötteen osalta.
Parantaaako aina korkeampi pyyhkijän nopeus haihdutusta?
Ei. Soviva nopeus riippuu pyyhkijän rakenteesta, viskositeetista, syöttönopeudesta ja kalvon käyttäytymisestä. Liian suuri nopeus voi lisätä leikkausvoimia, mukana kulkeutumista tai mekaanista kuormitusta ilman, että vaadittua erotusta parannetaan.
Miten määritän vaaditun haihdutuspinnan?
Aloita syöttönopeudella ja massatasapainolla, arvioi sitten haihdutettavan määrä, höyrynpaineen käyttäytyminen, viskositeetti, käyttölämpötila ja lämmönsiirto. Vahvista arvio materiaalitestauksella tai prosessidatasta.
Pitäisikö minun valita lasinen vai ruostumaton teräs -pyyhkäisykalvohaihdutin?
Lasia käytetään hyvin, kun näkyvyys on tärkeää laboratoriotason kehityksessä. Ruostumatonta terästä suositellaan usein pilottitai tuotantosysteemeihin mittakaavan, mekaanisten vaatimusten ja kemiallisen yhteensopivuuden perusteella.
Voiko pyyhkäisykalvohaihdutin poistaa kaikki liuottimet syötteestä?
Saavutettavissa oleva jäännöspitoisuus riippuu höyryn ja nesteen käyttäytymisestä, paineesta, lämpötilasta, aikaresidenssikäyttäytymisestä ja kondensaatiosta. Älä oleta täydellistä poistoa ilman materiaaliin erityistä validointia.
Johtopäätös ja CTA
Oikea pyyhkäisykalvohöyrystin on se, joka vastaa syötteen todellista viskositeettiprofiilia, lämmöllisiä rajoituksia ja erotustehtävää. Höyrystysala, pyyhkäisimen suunnittelu, tyhjiö, lämmitys, kondensaatio, kastuvat materiaalit ja poistuminen tulisi arvioida yhtenä integroituna prosessina. Jaa materiaalin koostumus, viskositeetti, lämmölliset rajat, tavoiteltu pitoisuus ja vaadittu käsittelykapasiteetti YHCHEMin kanssa alustavan arvioinnin tekemiseksi lasi- tai ruostumatonta terästä käyttävästä YWF-ohutkalvohöyrystinjärjestelmästä. Tuntemattomille tai vaikeille syötteille suositellaan materiaalikokeilua ennen lopullista laitteiston mitoitusta.
Suositellut sisäiset linkit
Sisällysluettelo
- 1. Mikä tekee pyyhkäislevyhaihduttimen soveltuvaksi vaikeille syötteille?
- 2. Aloita erotustavoitteen määrittämisestä
- 3. Arvioi viskositeetti käyttöolosuhteissa
- 4. Sovita lämpöherkkyys asuinajalla ja lämmöntuloilla
- 5. Määritä haihdutusalue todellisen tehtävän perusteella
- 6. Tarkista pyyhkijän rakenne, nopeus ja kalvon muodostuminen
- 7. Arvioi tyhjiö, lämmitys ja kondensaatio yhtenä järjestelmänä
- 8. Valitaan kosteudelle altistuvat materiaalit, tiivistykset ja puhdistusjärjestelyt
- 9. Lasi vai ruostumaton teräs: kumpaa konfiguraatiota tulisi valita?
- 10. Milloin esikäsittelyä tai muuta teknologiaa tarvitaan?
- 11. Tiedot, jotka on valmisteltava ennen laitteiston tilausta
- 12. Miksi materiaalikokeilu on tärkeää ennen laajentamista
- Usein kysytyt kysymykset
- Johtopäätös ja CTA
- Suositellut sisäiset linkit