
Page d'accueil>Solution>Nouveaux matériaux et nouvelles énergies
Préface : Dans le contexte de la croissance fulgurante des industries des véhicules à énergie nouvelle et du stockage d’énergie, la N-méthylpyrrolidone (NMP), surnommée « solvant doré »,…
PARTAGER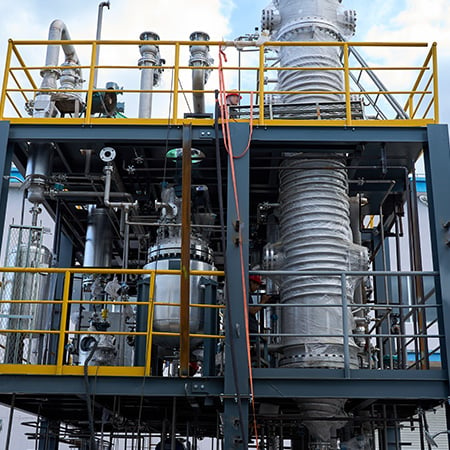
Préface
Dans le contexte de la croissance fulgurante des secteurs des véhicules électriques (EV) et du stockage d’énergie, la N-méthylpyrrolidone (NMP) —surnommée le « solvant doré » du secteur des batteries lithium —connaît une demande marchande sans précédent. Solvant couramment utilisé dans le revêtement cathodique des batteries lithium à base de PVDF, l’NMP occupe une position centrale dans les industries des batteries lithium, des semi-conducteurs, du nettoyage électronique et pharmaceutique, grâce à sa forte capacité de dissolution, à sa stabilité chimique et à sa faible volatilité.
Toutefois, le point d’ébullition élevé du NMP (environ 202 °C) et son prix élevé (les coûts d’approvisionnement variant selon la qualité et les conditions du marché) rendent le traitement de ses eaux usées à la fois un enjeu environnemental critique et un poste de coût important. Le rejet direct ne viole pas seulement des réglementations environnementales de plus en plus strictes, mais constitue aussi un gaspillage considérable de ressources précieuses. Dans ce contexte, la technologie de récupération par distillation du NMP devient une « question incontournable » pour les entreprises de batteries lithium-ion et les sociétés chimiques souhaitant réduire leurs coûts, améliorer leur efficacité et adopter une fabrication verte.
Principaux enjeux
La récupération par distillation du NMP fait face à plusieurs défis techniques majeurs :
Risque de dégradation thermique : les flux de NMP récupéré contenant des impuretés peuvent se dégrader ou changer de couleur lors d’une exposition prolongée à des températures élevées. Les conditions opératoires doivent tenir compte de la composition de l’alimentation, de l’exposition à l’oxygène et du temps de séjour, plutôt que de s’appuyer sur un seuil universel de décomposition à 150 °C.
Point d’ébullition et demande énergétique : Le NMP bout à environ 202 °C à la pression atmosphérique. La demande énergétique globale dépend de la teneur en eau de l’alimentation, des besoins en reflux, de la récupération de chaleur et de la puissance du système sous vide.
Composition variable de l’alimentation : Les boues et les déchets issus du nettoyage des équipements peuvent contenir du PVDF, du noir de carbone et des impuretés métalliques. Les liquides issus de la récupération des gaz d’échappement nécessitent une attention particulière concernant leur teneur en eau et les contaminants entraînés. Le prétraitement doit reposer sur une analyse de l’alimentation.
Exigences de déshydratation poussée : Le NMP est totalement miscible à l’eau. Pour obtenir des produits à faible teneur en eau, il faut disposer d’un nombre adéquat d’étages théoriques, d’un reflux approprié et de conditions opératoires convenables, ainsi que mettre en œuvre des mesures empêchant l’absorption d’humidité pendant la condensation et le stockage.
Solution intégrée
Pour relever ces défis, YHCHEM propose une gamme complète de solutions éprouvées de récupération par distillation du NMP :
Pour la dégradation thermique —La distillation sous vide abaisse la température d’ébullition, tandis qu’un temps de séjour contrôlé contribue à réduire la dégradation. Des économies énergétiques globales nécessitent une évaluation des charges du rébouilleur, du condenseur et du système sous vide.
Pour la gestion énergétique — Lorsque les différences de température le permettent, la chaleur de condensation des vapeurs de tête peut préchauffer l’alimentation. Les charges de reflux et de chauffage doivent être optimisées ; les économies réalisées doivent être étayées par des bilans thermiques et des données de fonctionnement.
Pour les impuretés — La filtration et la distillation sont sélectionnées en fonction de l’analyse de l’alimentation. Lorsqu’une élimination de métaux-traces est requise, des procédés de polissage compatibles avec le solvant, tels que l’échange d’ions ou d’autres méthodes, peuvent être évalués et validés par des essais.
Pour l’élimination de l’eau —Une colonne de déshydratation suivie d’une colonne d’affinage peut être utilisée pour éliminer l’eau, les impuretés légères et les résidus lourds. La qualité du produit doit être vérifiée conformément aux spécifications clients, notamment en ce qui concerne la pureté, la teneur en eau et les impuretés métalliques.
Parcours opératoire
YHCHEM peut configurer un prétraitement →colonne de déshydratation →procédure de colonne de raffinage. Les dispositions en fonctionnement continu dépendent des propriétés de l’alimentation et du débit requis.
Étape de prétraitement : éliminer les matières solides conformément aux résultats de l’analyse de l’alimentation et appliquer, le cas échéant, des étapes de polissage validées. Le traitement des impuretés acides ou basiques exige une méthode analytique définie ainsi que le contrôle des sels ajoutés ; le réglage du pH à la neutralité n’est pas une étape universelle.
Étape de déshydratation : l’eau et les composants à faible point d’ébullition sont éliminés par le haut sous pression réduite, laissant du NMP concentré au fond. La teneur résiduelle en eau doit être déterminée par la conception du procédé et des essais analytiques.
Étape de raffinage : le NMP concentré est purifié sous pression, apport thermique et reflux contrôlés. Les emplacements de prélèvement du produit et la gestion des fractions dépendent de la conception. La réutilisation exige une vérification par rapport aux spécifications du client ; les résidus sont évacués conformément à la conception.
Avantages principaux
Conception d’un système étanche au vide — Maintient une pression de fonctionnement stable et permet la distillation à température réduite, contribuant ainsi à limiter la dégradation thermique.
Surveillance de la température et commande coordonnée — La puissance du rebouilleur, le reflux, la pression et le prélèvement du produit sont régulés de façon coordonnée afin de maintenir un profil stable de température dans la colonne, avec plusieurs points de mesure de température selon la configuration retenue.
Commande intelligente automatisée — Un système intégré de commande automatique DCS/PLC surveille en temps réel les paramètres clés tels que la température, la pression, le niveau de liquide et le rapport de reflux, et ajuste automatiquement les conditions de fonctionnement afin de réduire sensiblement la charge de travail de l’opérateur et les coûts liés à la main-d’œuvre.
Conception modulaire —Le système adopte une architecture modulaire pouvant être configurée de façon souple en fonction de l’échelle de traitement et des conditions du site client, et permettant une extension allant d’une configuration à colonne unique à des configurations en série multi-colonnes afin de répondre à des besoins de capacité variables.
Étude de cas typique
Projet de récupération de NMP chez une entreprise leader dans le domaine des batteries lithium
Le liquide de récupération des gaz d’échappement de NMP issu du procédé de revêtement de la cathode (teneur en NMP d’environ 80 %, contenant de l’eau et d’autres impuretés) a été traité selon un procédé comprenant un prétraitement suivi d’une distillation à double colonne sous haute vide. Les résultats obtenus affichent une teneur en NMP de ≥99.9%,une teneur en humidité de ≤200ppm, une teneur en ions métalliques de ≤5ppb, et le liquide est devenu incolore et transparent.
Le produit répondait aux exigences du client, ce qui lui a permis de réaliser des économies substantielles sur l’achat de solvant NMP vierge.
[Examen technique : Vérifier la référence du projet, les méthodes d’analyse et les valeurs déclarées par rapport aux rapports d’essai ou aux dossiers de réception avant publication. Ces résultats sont propres à ce cas particulier et ne constituent pas des garanties universelles.]

 EN
 AR
 BG
 HR
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 ID
 SR
 UK
 HU
 TH
 TR
 GA
 BE
 BN


